Penyebab Logo Gradient (Gradasi Halus) Menjadi Patah saat Dicetak dan Cara Mengatasinya
Dalam tren identitas visual modern, penggunaan gradasi warna (color gradient) telah menjadi elemen estetika yang sangat dominan. Mulai dari perusahaan teknologi, institusi perbankan digital, hingga jenama gaya hidup kontemporer, banyak entitas memilih logo dengan perpaduan warna yang melebur secara halus (soft transition). Logo bergradasi menghadirkan kesan dinamis, modern, berdimensi, dan futuristik.
Ketika aset visual tersebut diaplikasikan pada media promosi berbasis tekstil sempit (narrow fabrics)—khususnya tali tanda pengenal (lanyard) cetak sublimasi—desainer dan operator percetakan sering kali berhadapan dengan anomali teknis yang mengecewakan. Desain gradasi yang di layar monitor komputer tampak sangat mulus, lembut, dan kaya rona warna, mendadak berubah menjadi patah-patah, bergaris-garis tegas menyerupai anak tangga, kotor, atau mengalami fenomena color banding saat dicetak ke atas serat kain.
Masalah gradasi patah bukan sekadar cacat visual sepele; pada proyek pengadaan korporat berskala puluhan ribu unit, penyimpangan ini dapat dianggap sebagai kegagalan kontrol kualitas yang berujung pada penolakan barang (batch rejection). Memahami akar penyebab terjadinya gradasi patah—mulai dari limitasi ruang warna digital, pemrosesan berkas pracetak (RIP processing), hingga interaksi gas tinta termal pada serat benang sintetis—menjadi kunci fundamental untuk mengeksekusi logo bergradasi secara mulus, tajam, dan presisi.
Mengapa Gradient Bisa Terlihat Patah
Fenomena gradasi patah merupakan hasil interaksi kompleks antara konversi data digital, kalibrasi optoelektronik perangkat keras, dan karakteristik fisik media penerima tinta.
Keterbatasan Warna pada Proses Cetak
Mata manusia mampu membedakan jutaan variasi rona warna di alam nyata. Namun, dalam sistem manufaktur percetakan digital tekstil, representasi warna dibatasi oleh ruang warna (color gamut) dari tinta proses. Sebagian besar mesin cetak sublimasi komersial beroperasi menggunakan sistem empat warna dasar: Cyan, Magenta, Yellow, dan Black (CMYK).
Ketika sebuah desain menuntut transisi dari warna biru tua pekat ke warna biru muda es yang sangat terang, printer harus mereproduksi ribuan tahapan rona (color steps) perantara hanya dengan mengombinasikan ukuran dan sebaran titik-titik tinta (halftone micro-dots).
Jika jarak perubahan warna terlalu sempit atau pigmen tinta tidak mampu membentuk kerapatan titik mikroskopis yang dibutuhkan, perangkat lunak mesin cetak (Raster Image Processor / RIP) akan "melompati" tingkatan nilai warna tertentu. Lompatan nilai ini menciptakan batas garis pemisah tegas antar-blok warna yang membuat gradasi terlihat patah seperti tangga (stepping effect).
Perbedaan Tampilan Monitor dan Hasil Cetak
Kekecewaan terhadap hasil cetak berakar dari kesenjangan fisika dasar antara layar monitor dan media fisik. Layar monitor komputer atau panel gawai bekerja menggunakan model warna aditif RGB (Red, Green, Blue) yang memancarkan cahaya sendiri (emissive light). Monitor modern dengan kedalaman warna 8-bit hingga 10-bit mampu memproyeksikan hingga 1,07 miliar warna dengan tingkat kecerahan dan kontras yang sangat tinggi.
Sebaliknya, kain lanyard dan kertas transfer sublimasi bekerja menggunakan model warna subtraktif CMYK yang mengandalkan pantulan cahaya lingkungan (reflective light). Ruang warna CMYK jauh lebih sempit (compressed gamut) dibandingkan RGB. Rona-rona warna neon, warna pastel ultra-terang, atau transisi warna cerah yang berpendar di layar kaca monitor berada di luar batas kemampuan fisik reproduksi tinta CMYK (out of gamut).
Saat berkas digital diproses untuk dicetak, algoritma mesin akan memangkas (clipping) warna-warna di luar jangkauan tersebut dan memaksanya masuk ke titik warna terdekat yang dapat dicetak, memicu hilangnya kehalusan transisi gradasi secara instan.
Ukuran dan Resolusi Artwork
Tali lanyard memiliki dimensi kanvas yang sangat sempit, umumnya berlebar 1,5 cm hingga 2,5 cm dengan panjang jatuh sekitar 45 cm. Logo perusahaan yang dicetak di atas pita selebar 20 mm biasanya hanya memiliki tinggi fisik sekitar 12 mm hingga 14 mm.
Ketika sebuah gradasi warna yang kompleks dipadatkan ke dalam area fisik sekecil belasan milimeter:
Jumlah piksel atau titik raster (dots) yang tersedia untuk memetakan transisi warna menyusut drastis.
Pada jarak fisik hanya 5 milimeter, mesin dipaksa melakukan transisi dari saturasi 100% ke 10%.
Kerapatan ruang yang teramat sempit ini membuat perubahan nilai warna antartitik menjadi terlalu agresif, sehingga mata manusia menangkapnya sebagai garis patahan yang kasar alih-alih gradasi yang lembut.
Karakteristik Material Tali
Kain bukanlah kertas foto berlapis resin (glossy photo paper) yang memiliki permukaan rata absolut. Tali lanyard ditenun dari benang poliester sintetis yang membentuk jalinan alur mikro.
Meskipun menggunakan bahan poliester tisu halus (smooth tissue polyester), permukaan kain tetap memiliki struktur tenun multifilamen. Ketika tetesan mikroskopis tinta sublimasi berpindah ke kain, gas tinta akan diserap mengikuti kapilaritas arah serat benang.
Jika jalinan benang memiliki sedikit ketidakteraturan kerapatan tenun, penyerapan gas warna akan berlangsung tidak seragam. Area kain yang lebih padat menyerap lebih banyak gas, sementara area di sebelahnya menyerap lebih sedikit, menciptakan ilusi optik berupa bercak atau garis pita gradasi yang putus-putus.
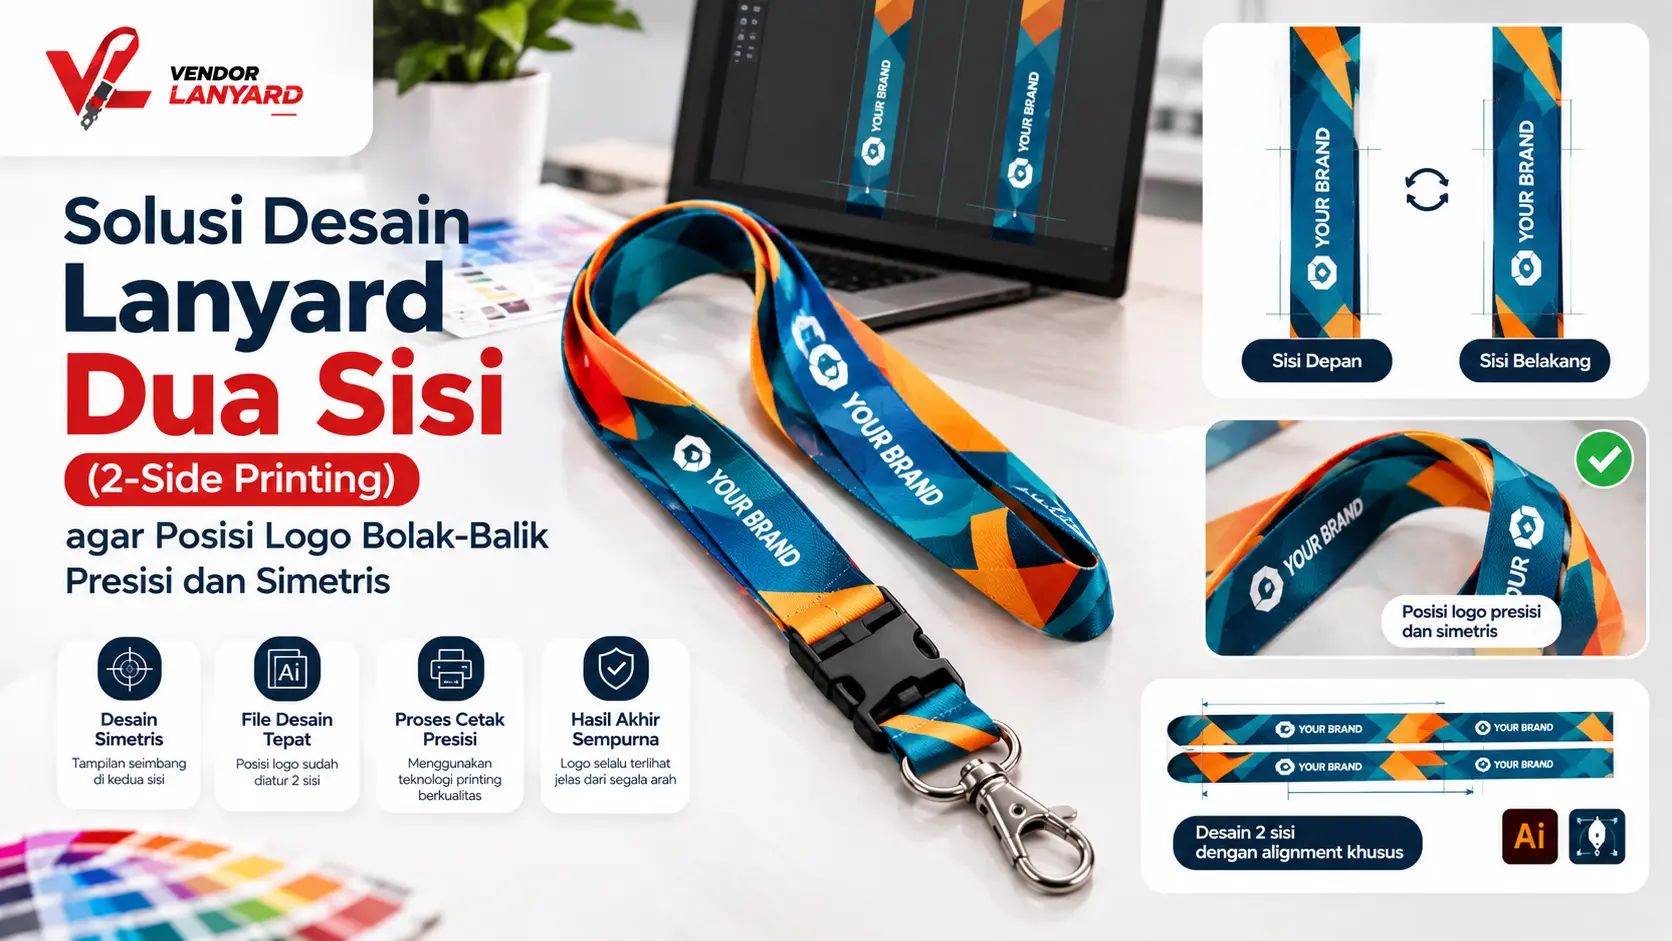
Baca Juga: Solusi Desain Lanyard Dua Sisi (2-Side Printing) agar Posisi Logo Bolak-Balik Presisi dan Simetris
Faktor File Desain yang Mempengaruhi Gradasi
Kualitas hasil cetak sangat bergantung pada bagaimana berkas grafis dipersiapkan pada tahap pracetak di peranti lunak desain vektor atau raster.
Parameter Berkas Desain | Setelan yang Memicu Gradasi Patah | Setelan Aman untuk Produksi Tekstil |
|---|---|---|
Mode Warna Dokumen | RGB 8-Bit (Rentang luas tanpa kompresi) | CMYK Native / U.S. Web Coated (SWOP) v2 |
Resolusi Rasterisasi | Rendah (< 150 DPI) atau Ekstrem (> 600 DPI) | 300 DPI Stabil pada Skala Nyata 1:1 |
Jumlah Titik Warna | Multi-Stop Gradient Terlalu Banyak (> 5 Warna) | Two-Tone atau Tri-Tone Terukur Bersih |
Format Berkas Akhir | JPEG Terkompresi / PNG Berlatar Transparan | Vektor Murni PDF/X-1a atau EPS Terkunci |
Teknik Tambahan Desain | Tanpa Dithering (Pola warna polos digital) | Penambahan Noise Mikro (0,5% – 1,0% Dither) |
Mode Warna RGB dan CMYK
Kesalahan paling umum yang dilakukan desainer grafis adalah merancang tata letak lanyard menggunakan kanvas digital bermode warna RGB.
Ketika berkas RGB yang memuat efek gradasi langsung dikirim ke mesin cetak:
Perangkat lunak RIP mesin akan melakukan konversi ruang warna secara otomatis (automatic color space conversion) tanpa kontrol manual dari desainer.
Algoritma konversi otomatis sering kali menggunakan metode Perceptual atau Relative Colorimetric standar yang meratakan kurva gradasi secara mendadak.
Transisi warna yang tadinya landai pada kurva RGB terpotong menjadi beberapa undakan tajam dalam ruang CMYK, menghasilkan garis-garis patahan (banding steps) yang sangat kontras di atas kain.
Mendesain sejak awal menggunakan dokumen bermode CMYK murni memungkinkan desainer melihat kurva transisi warna yang realistis sejak draf pertama.
Resolusi dan Rasterisasi Gradient
Peranti lunak desain seperti Adobe Illustrator atau CorelDraw memperlakukan efek gradasi halus melalui proses rasterisasi internal:
Jika setelan resolusi efek raster dokumen (Document Raster Effects Settings / DRES) disetel pada resolusi layar rendah (72 DPI atau 150 DPI), gradasi digital akan dipecah menjadi matriks piksel yang kasar. Saat dicetak pada skala aktual, piksel-piksel besar tersebut membentuk blok-blok warna bersekat.
Resolusi standar yang wajib dikunci adalah 300 DPI pada skala fisik 1:1.
Resolusi di atas 600 DPI pada kanvas sempit tekstil juga tidak disarankan karena dapat membebani memori prosesor RIP, yang memicu galat matematika saat mesin menghitung pola sebaran titik tinta (screening error).
Jumlah Warna dalam Gradasi
Memadukan terlalu banyak titik henti warna (color stops) dalam ruang yang sempit adalah pemicu utama gradasi tampak berlumpur dan patah:
Gradasi yang menggabungkan lima hingga tujuh warna pelangi di dalam logo selebar 15 mm memaksa masing-masing segmen warna hanya memiliki ruang transisi selebar 2 hingga 3 milimeter.
Transisi warna yang terlalu padat tidak memberikan jarak yang cukup bagi partikel pigmen untuk memudar secara alami (feathering).
Desain gradasi yang paling aman untuk media tekstil sempit adalah dua warna (two-tone gradient) atau maksimal tiga warna yang berada dalam rumpun spektrum warna harmonis (misalnya dari biru tua ke biru muda, atau dari jingga ke kuning terang).
Format File yang Digunakan
Format penyimpanan data menentukan keutuhan data gradasi:
Mengirimkan berkas akhir dalam format gambar terkompresi seperti JPEG adalah tindakan yang sangat merusak. Kompresi JPEG menerapkan algoritma penghapusan data halus (lossy compression) yang memicu artefak kompresi berbentuk blok-blok kotak (compression artifacts) di sepanjang zona gradasi lembut.
Format PNG berbasis web sering kali membawa profil warna sRGB yang tidak kompatibel dengan pemisahan warna mesin industri.
Format terbaik untuk produksi massal adalah PDF berbasis vektor murni (PDF/X-1a:2001 atau PDF/X-4) atau Encapsulated PostScript (EPS) di mana seluruh elemen tipografi telah diubah menjadi kurva mati (Create Outlines).
Pengaruh Proses Sublimasi terhadap Gradient
Teknologi cetak sublimasi digital mentransfer zat pewarna melalui reaksi termodinamika fase gas yang memiliki karakteristik fisik tersendiri.
Perubahan Warna saat Transfer
Dalam teknik sublimasi, tinta dicetak terlebih dahulu di atas lembaran kertas transfer menggunakan formulasi partikel zat warna dispersi padat. Pada tahap ini, warna yang terlihat di atas kertas transfer tampak sangat kusam, gelap, dan pucat; warna hitam terlihat seperti abu-abu arang, dan warna merah tampak seperti cokelat muda.
Transformasi warna sejati baru terjadi ketika kertas dan kain poliester dipanaskan di dalam drum rol kalender pada suhu sekitar 200°C:
Partikel zat pewarna padat melompati fase cair dan langsung berubah menjadi gas bertekanan tinggi (sublimation gas vaporization).
Gas warna menembus struktur polimer serat poliester yang sedang membuka pori-porinya akibat panas.
Ketika dingin, pori-pori polimer menutup kembali dan mengunci molekul pewarna di dalam serat benang.
Selama proses perpindahan gas ini, molekul zat warna mengalami pemuaian optik (gas expansion). Jika formula gradasi tidak memperhitungkan kurva pemuaian gas ini, area gradasi dengan densitas tinta rendah (di bawah 15%) akan hilang menguap tanpa sempat mengikat serat kain, memicu putusnya ujung transisi gradasi secara mendadak.
Temperatur dan Durasi Press
Parameter operasional pada mesin penekan panas rol kalender kontinu (rotary heat press) memegang kendali fisik atas kehalusan grafis:
Suhu Berlebih (> 205°C): Pemanasan yang terlalu ekstrem menyebabkan penguapan gas tinta berlangsung secara meledak-ledak dan tidak terkendali (explosive gas bleeding). Gas warna dari area pekat akan merembes liar ke area gradasi terang di sampingnya, memicu efek kabur bercak (halo blotchiness) yang menghancurkan garis transisi halus.
Suhu Kurang (< 190°C): Pemanasan yang tidak merata membuat partikel zat pewarna tidak menguap secara sempurna. Akibatnya, transfer warna menjadi belang-belang (uneven transfer), membuat gradasi tampak buram dan bergaris-garis putih tipis.
Kecepatan Putar Drum (Line Speed): Durasi kontak termal (dwell time) yang ideal berkisar antara 25 hingga 30 detik pada tekanan pneumatik stabil 4 hingga 5 Bar.
Konsistensi Tinta
Kualitas cairan tinta sublimasi menentukan seberapa halus tetesan mikroskopis dapat disemprotkan oleh kepala cetak (printhead):
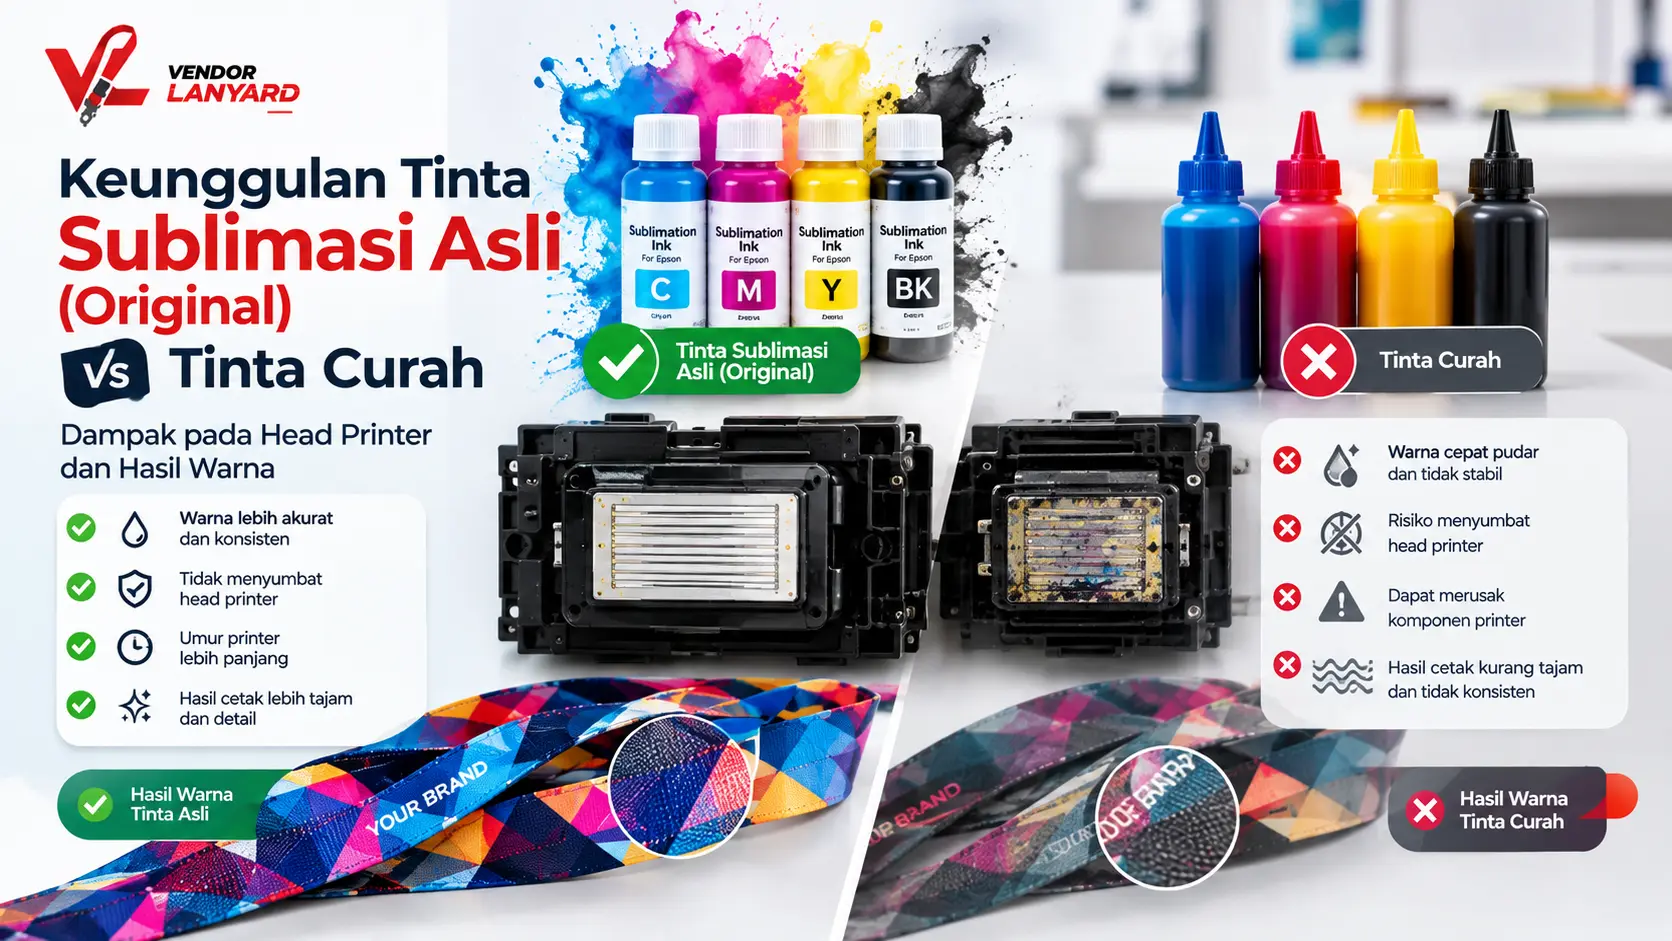
Tinta Original OEM: Memiliki ukuran partikel pigmen sub-mikron yang homogen (di bawah 100 nanometer) dan viskositas yang stabil. Kepala cetak mampu menembakkan tetesan variabel mikro (variable droplet size) mulai dari 3 hingga 5 pikoliter untuk membentuk transisi gradasi yang sangat rapat tanpa celah kasar.
Tinta Curah Tanpa Merek: Memiliki partikel yang lebih kasar dan distribusi pelarut yang mudah menguap. Viskositas yang tidak stabil menyebabkan semprotan nosel melenceng (nozzle deflection), memicu garis-garis putih horizontal (banding) yang memotong bidang gradasi logo.
Karakter Permukaan Tali Tissue
Pemilihan bahan baku pita kain memegang kendali atas ketajaman visual:
Polyester Tissue Halus (Smooth Microfiber Tissue): Merupakan bahan terbaik mutlak untuk logo bergradasi. Permukaannya telah dipadatkan (calendered) di pabrik benang menggunakan rol silinder baja panas, menghasilkan tekstur yang sangat rata, licin, dan padat layaknya kertas foto. Ketiadaan rongga anyaman kasar memungkinkan titik-titik raster gradasi duduk sempurna di atas permukaan kain.
Polyester Doff Anyam Kasar (Flat Ribbed Polyester): Memiliki tekstur anyaman bergaris melintang yang menonjol. Sangat dilarang untuk logo bergradasi halus karena alur puncak dan lembah anyaman benang akan membiaskan pantulan cahaya, membuat gradasi halus tampak retak-retak terpotong oleh garis tekstur kain.
Masalah yang Sering Muncul pada Logo Gradient
Penyimpangan visual pada logo bergradasi di atas tali lanyard termanifestasi ke dalam beberapa pola kerusakan optik yang khas.
Color Banding
Color banding adalah cacat cetak di mana transisi gradasi yang seharusnya mulus berubah menjadi serangkaian garis pita paralel dengan batas rona warna yang kaku, menyerupai pola potongan kayu atau anak tangga.
Masalah ini terjadi ketika kedalaman warna digital terpotong dari skala 16-bit atau 8-bit menjadi nilai indeks warna yang lebih rendah saat pemrosesan RIP, atau akibat ketidakmampuan perangkat lunak mesin menghasilkan titik raster mikro di antara dua nilai saturasi warna yang berdekatan.
Transisi Warna Tidak Halus
Gejala ini ditandai dengan perubahan warna yang mendadak melompat secara agresif di tengah bidang logo:
Misalnya, dalam gradasi dari warna merah marun ke warna kuning emas, area pertemuan di tengahnya tidak menghasilkan warna jingga hangat yang bersih, melainkan memunculkan garis warna abu-abu kusam, cokelat lumpur, atau batas garis gelap yang tajam (muddy intermediate zone).
Hal ini disebabkan oleh pencampuran matematis yang tidak seimbang antara pigmen tinta Cyan, Magenta, dan Yellow di titik perjumpaan saturasi 50%.
Warna Gradient Menjadi Lebih Gelap atau Pudar
Fenomena penumpukan tinta (dot gain) pada media tekstil sering kali membuat kurva gradasi melenceng dari desain asli:
Titik-titik tinta cair yang terserap serat benang dapat melebar (bleeding) sebelum mengering, menyebabkan area gradasi abu-abu muda 20% membengkak menjadi abu-abu gelap 40%. Akibatnya, logo tampak kehilangan dimensi terang (highlights) dan terlihat terlalu gelap (over-saturated).
Sebaliknya, jika kurva batas tinta (ink limit) disetel terlalu rendah di perangkat lunak mesin cetak, warna-warna gradasi di ujung terang akan memudar total menjadi putih polos tanpa menyisakan rona warna yang diinginkan.
Detail Logo Hilang pada Area Kecil
Pada logo perusahaan yang memiliki elemen garis kontur tipis (fine lines), teks slogan kecil (tagline), atau ikon mikro bergradasi:
Pemisahan warna gradasi pada area yang berukuran di bawah 3 milimeter sering kali melenyapkan bentuk glif huruf itu sendiri.
Ketebalan garis batang huruf (stroke width) yang hanya sepersekian milimeter tidak memiliki ruang yang cukup untuk menampung dua warna berbeda, sehingga huruf tampak terputus-putus seperti terkena noda tinta yang terhapus.
Cara Menyiapkan Gradient agar Lebih Aman Dicetak
Desainer grafis profesional tidak boleh hanya mengandalkan intuisi artistik; penerapan rekayasa digital pada berkas pracetak dapat melenyapkan risiko gradasi patah secara signifikan.
Gunakan Gradient dengan Transisi yang Cukup Lebar
Berikan ruang bentangan fisik yang memadai bagi transisi warna:
Alih-alih mengompresi gradasi di dalam simbol ikon logo kecil yang hanya selebar 10 mm, bentangkan efek gradasi tersebut di sepanjang bidang pita kain lanyard (long continuous background gradient).
Membentangkan transisi warna dari titik dada kiri melintasi tengkuk leher hingga ke dada kanan memberikan bentangan jarak hingga puluhan sentimeter. Jarak fisik yang lapang ini memungkinkan mesin cetak mendistribusikan ribuan titik raster secara sangat landai, menghasilkan kehalusan gradasi yang sempurna di mata manusia.
Hindari Perubahan Warna yang Terlalu Ekstrem
Pilihlah kombinasi warna yang memiliki rumpun pigmen dasar yang saling melengkapi:
Kombinasi Aman: Transisi antara dua warna yang berbagi pigmen primer yang sama, seperti gradasi dari Biru Dongker (C:100, M:80, Y:0, K:30) menuju Cyan Terang (C:70, M:0, Y:0, K:0), atau Jingga (M:70, Y:100) menuju Kuning (Y:100).
Kombinasi Berbahaya: Mencoba membuat gradasi langsung antara dua warna komplementer yang saling berseberangan dalam roda warna tanpa titik henti perantara, seperti gradasi langsung dari Hijau Tua ke Merah Terang, atau dari Ungu Pekat ke Kuning Neon. Perjumpaan pigmen yang saling meniadakan ini dipastikan akan menghasilkan zona tengah berwarna abu-abu lumpur yang kotor dan patah.
Sesuaikan Artwork dengan Profil Warna Produksi
Standardisasi profil manajemen warna digital:
Pasang dan aktifkan profil warna industri baku seperti U.S. Web Coated (SWOP) v2 atau FOGRA39 di dalam peranti lunak desain Anda sebelum menarik tuas gradasi.
Mintalah berkas profil warna kustom (ICC Profile) langsung dari vendor percetakan rekanan yang telah dikalibrasi secara spesifik untuk kombinasi mesin cetak, tinta sublimasi, dan kertas transfer yang mereka operasikan.
Terapkan trik industri berupa Penambahan Noise Mikro (Dithering / Micro-Noise): pada program seperti Adobe Photoshop, tambahkan filter Noise (Gaussian, Monochromatic) sebesar 0,5% hingga 1,0% ke dalam lapisan bidang gradasi. Butiran derau mikro yang tidak kasatmata ini berfungsi mengacak susunan piksel batas warna, secara efektif melenyapkan efek patahan garis (color banding) saat diproses oleh mesin RIP.
Periksa Desain pada Ukuran Aktual
Tinggalkan kebiasaan mengevaluasi desain lanyard dengan tingkat pembesaran layar (zoom level) mencapai 400% di monitor:
Atur skala tampilan kanvas peranti lunak ke Skala Nyata 100% (Actual Size 1:1).
Tempelkan penggaris fisik ke layar kaca monitor untuk memastikan panjang 20 milimeter di layar sama persis dengan mistar yang dipegang.
Amati bidang logo bergradasi dari jarak pandang baca normal (sekitar 40 hingga 50 sentimeter). Pada skala aktual inilah Anda dapat melihat apakah detail gradasi tersebut masih memiliki nilai keterbacaan yang wajar atau telah melebur menjadi satu blok warna padat.
Tahapan Proofing Sebelum Produksi Massal
Jangan pernah menandatangani pesanan ribuan helai lanyard sebelum melalui rantai verifikasi fisik bukti cetak awal (physical proofing).
Membuat Test Print
Wajibkan vendor percetakan memproduksi lembar uji sampel awal (sample strike-off):
Uji cetak harus menggunakan bahan kain pita poliester tisu asli dan kertas transfer asli yang akan dialokasikan untuk pesanan massal.
Jangan menerima bukti sampel yang dicetak di atas kertas foto menggunakan printer kantor biasa, karena kertas foto tidak mewakili pemuaian uap gas tinta di serat poliester bersuhu 200°C.
Membandingkan File dengan Sample Fisik
Bawa sampel fisik hasil pengepresan panas ke bawah sumber pencahayaan terstandarisasi:
Evaluasi sampel di bawah lampu bercahaya putih netral (Daylight D65 / 6500 Kelvin), bukan di bawah lampu kuning temaram ruangan kantor yang membiaskan persepsi warna.
Bandingkan hasil fisik terhadap berkas master digital: periksa apakah titik transisi warna paling terang (highlight) dan titik warna paling gelap (shadow) terbentuk secara proporsional sesuai komposisi desain.
Mengecek Area Gradient yang Paling Rawan
Gunakan alat bantu kaca pembesar tekstil berkekuatan 10x (linen tester loupe) untuk memeriksa zona-zona kritis:
Amati area transisi 50% di tengah gradasi: pastikan tidak ada garis patahan putih atau bercak penumpukan tinta yang melebar liar.
Periksa tepi garis logo yang berbatasan langsung dengan warna latar belakang pita: pastikan garis batas tepi tetap tegas dan tidak mengalami pembelokan warna (color bleeding).
Periksa apakah teks kecil yang berada di atas bidang gradasi tetap memiliki kontras yang cukup untuk dibaca secara spontan tanpa menyipitkan mata.
Melakukan Penyesuaian Sebelum Produksi
Jika pada sampel fisik ditemukan bahwa gradasi tampak patah atau warnanya melompat:
Lakukan kurasi kurva warna pada peranti lunak desain dengan menggeser titik tengah gradasi (gradient midpoint slider) beberapa persen ke arah warna yang lebih terang guna memperlebar rentang transisi.
Tambahkan kurva batas tinta (ink curve calibration) pada perangkat lunak RIP mesin cetak untuk menghaluskan sebaran titik raster pada area terang.
Ulangi proses cetak sampel satu meter kedua hingga gradasi benar-benar melebur mulus sempurna sebelum tombol produksi massal ditekan.
Koordinasi File Gradient dengan Vendor
Komunikasi teknis yang jelas dan transparan antara pemesan dan fasilitas percetakan menjadi penentu akhir keberhasilan proyek.
Sampaikan Referensi Warna yang Diinginkan
Hindari mendeskripsikan warna menggunakan istilah subjektif seperti "biru muda cerah" atau "merah menyala":
Kunci warna titik awal dan warna titik akhir gradasi menggunakan kode baku Pantone Matching System (PMS), misalnya: Transisi dari Pantone 286 C menuju Pantone 290 C.
Jika menggunakan formula CMYK, cantumkan persentase nilai numerik masing-masing kanal secara tertulis (misalnya: Start C:100 M:80 Y:0 K:10, End C:30 M:0 Y:0 K:0). Standarisasi numerik ini memberikan acuan hukum kendali mutu yang objektif bagi operator mesin.
Pastikan Spesifikasi Mesin dan Material
Lakukan verifikasi terhadap kapabilitas fasilitas manufaktur vendor rekanan:
Pastikan vendor menggunakan mesin cetak digital berteknologi resolusi tinggi (menggunakan printhead industri berspesifikasi tetesan variabel mikro seperti seri Epson PrecisionCore atau Ricoh Gen5/Gen6) yang mampu membentuk gradasi rapat.
Pastikan vendor menggunakan mesin rol kalender bersistem drum minyak (oil-heated calender) yang menjamin distribusi suhu 200°C seragam di seluruh permukaan silinder pemanas, melenyapkan risiko perbedaan pematangan warna antara sisi kiri dan sisi kanan gulungan pita kain.
Wajibkan penggunaan bahan Pita Polyester Tissue Halus Densitas Tinggi, bukan bahan pita anyaman bergaris kasar.
Minta Approval Sample Sebelum Produksi Massal
Terapkan dokumen persetujuan pra-produksi resmi (Pre-Production Sample Sign-Off):
Vendor mengirimkan sampel fisik lanyard jadi yang telah dijahit lengkap dengan aksesoris pengait logamnya.
Tim manajemen jenama (brand manager) atau pejabat pembuat komitmen memeriksa dan menandatangani sampel fisik tersebut.
Sampel yang telah disetujui disimpan sebagai sampel acuan emas (golden benchmark master). Sampel master ini menjadi standar pembanding yuridis saat pengiriman ribuan unit barang jadi dibongkar di gudang pemesan.
Simpan File Final untuk Repeat Order
Ketika sebuah proyek cetak logo bergradasi berhasil dieksekusi dengan tingkat kehalusan yang sempurna, lakukan pengarsipan data secara ketat:
Kunci berkas digital final dalam format PDF/X-1a beresolusi tinggi, lengkap dengan catatan penyesuaian kurva raster dan nilai noise mikro yang diterapkan.
Catat seluruh parameter mesin fisik ke dalam lembar kontrol kerja (job ticket): merek kertas transfer sublimasi, merek dan kode gelombang tinta, suhu silinder drum pemanas, kecepatan tarikan meteran mesin per menit, serta nilai tekanan kompresi pneumatik.
Ketika korporasi melakukan pemesanan ulang (repeat order) pada tahun anggaran berikutnya, tim operasional pabrik tidak perlu lagi meraba-raba formula dari awal; mereka cukup memanggil kembali catatan parameter produksi arsip tersebut untuk menghasilkan ribuan helai tali lanyard bergradasi yang identik, mulus, berwibawa, dan bebas dari cacat garis patah di setiap inci bentangannya.